我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
注塑產(chǎn)品的缺陷分析
料頭附近有暗區(qū)
1、 表觀在料頭周圍有可辨別的環(huán)形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環(huán)形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發(fā)生這種現(xiàn)象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易被錯位和滲入。這些錯位就會在外層顯現(xiàn)出黯暈。在料頭附近,流動速度特別高,然后逐步降低,注塑加工隨著注射速度變?yōu)槌?shù),流動體前端擴展為.個逐漸加寬的圓形。同時在料頭附近為獲得低的流體前流速度,必須采用多級注射,例如:慢一較快一快。月的是在整個充模循環(huán)種獲得均的熔體前流速度。通常以為黯暈是在保壓階段熔料錯位面產(chǎn)生的,前流效應的作用足在保壓階段將熔料移入了塑料制品內(nèi)部。
與加工參數(shù)有關的原因與改良措施見下衣:
1、 流速太高采用多級注射:慢-較快一快
2、熔料溫度太低增加料筒溫度,增加螺桿背壓
3、模壁溫度人低增加模聯(lián)溫度
與設計有關的原因與改良措施見下表:
1、澆口與制品成銳角在澆口和制品問成弧形
2、澆口直徑太小增加澆口直徑
3、澆口位置錯誤澆口重新定位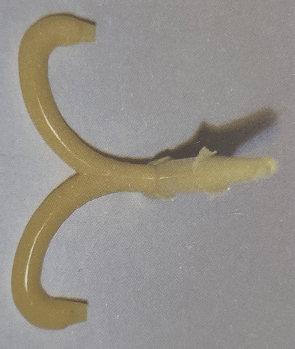
塑料模具是統(tǒng)稱。塑膠模具是塑料模具中的一種,還就是擠出模具,搪塑模具等等。模具的分類也是根據(jù)加工工藝的不同而進行區(qū)分的。擠出工藝,注塑工藝、搪塑工藝。應用的話,向注塑工藝,只能制作具有一定形狀的,固定的產(chǎn)品。比如:注塑一個手機殼,碗,電腦外殼等等。擠出的話就是在橫截面形狀的范圍內(nèi)連續(xù)不斷的擠出生產(chǎn),
注塑產(chǎn)品出現(xiàn)的面流紋(流痕)、水波紋分析解決
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現(xiàn)的條紋波浪模樣。表面發(fā)生垂直流向的無數(shù)細紋,導致塑料制品表面產(chǎn)生類似指紋的波紋。解決辦法:流痕是最初流入型腔內(nèi)的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產(chǎn)注塑的時候,若直接進入型腔內(nèi),
雙色注塑模的設計要點1、成型部分雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。2、脫模機構由于雙色塑件只有在經(jīng)過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構將不起作用。對于水平回轉的注塑機,脫模頂出可用注塑
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統(tǒng)剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注
出現(xiàn)燒焦這種情況,需要先用高速注射確認產(chǎn)品是否會出現(xiàn)更嚴重的燒焦。如果末端出現(xiàn)的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統(tǒng)設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調(diào)整模具的澆口位置和大小。調(diào)整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。 我們總