我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
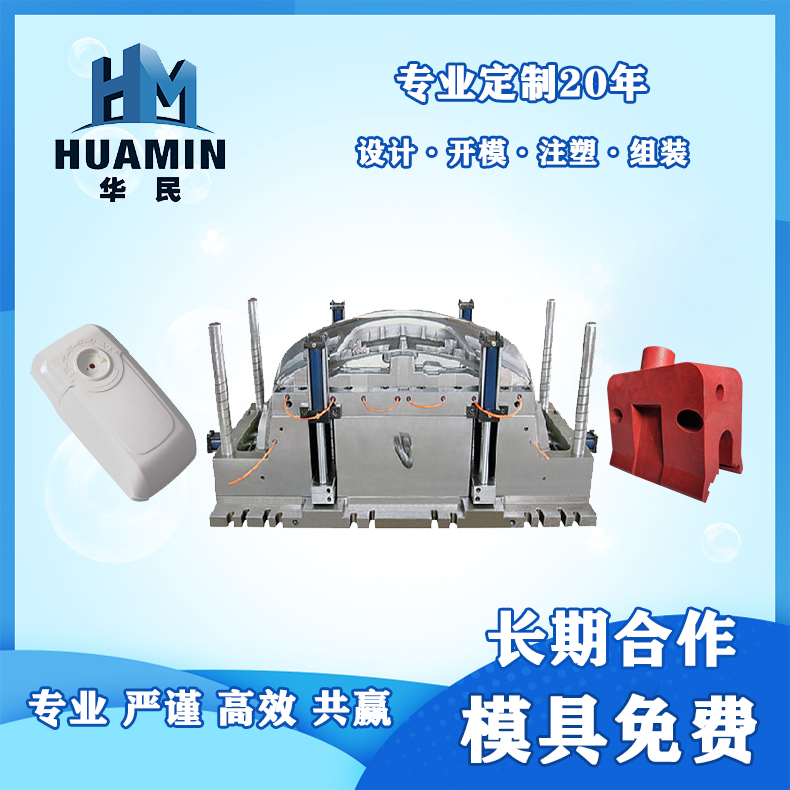
出現燒焦這種情況,需要先用高速注射確認產品是否會出現更嚴重的燒焦。如果末端出現的燒焦明顯嚴重的話,可以斷定塑料模具的排氣系統設計不良,排氣效果不佳;要徹底解決就需要加開排氣、調整模具的澆口位置和大小。調整注射速度只是降低燒焦的可能性而已,并不可以完全解決燒焦。
我們總結原因方面,有2個因素,
模具因素:模具在流動末端局部位置的氣體無法排出。
注塑工藝:1、氣體包風造成壓縮氣體產生高溫形成燒焦。
2、末段注射速度過快。
3、成型時注射速度太快,模具內氣體未能排出。
4、料筒溫度或模具溫度太高。
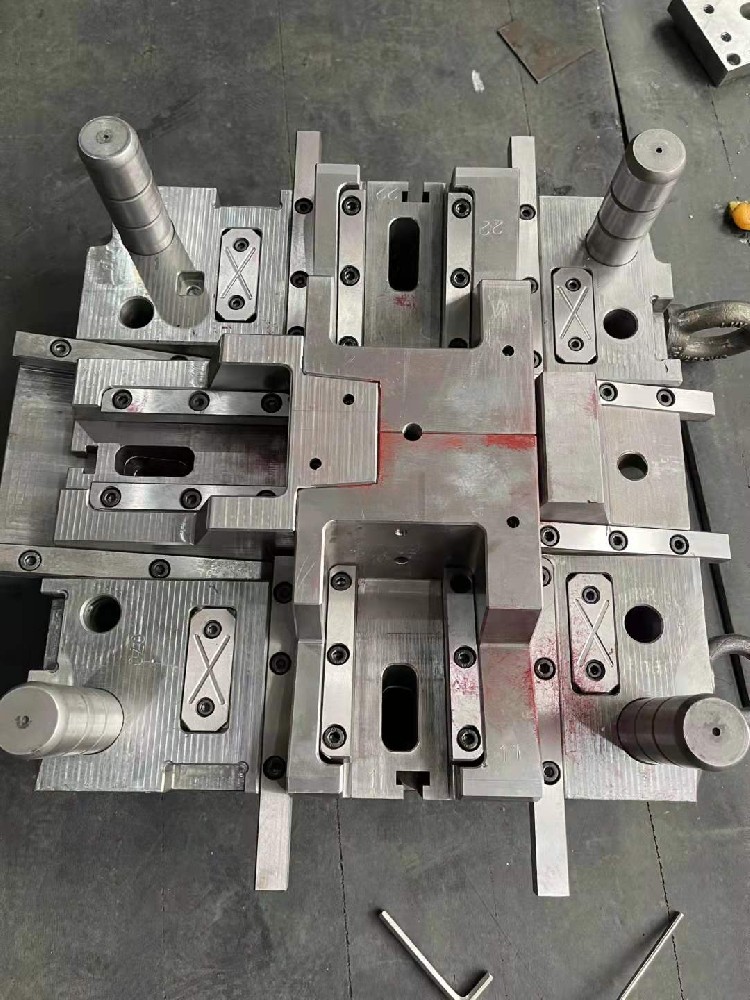
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產生交聯或 硫化反應,流道系統通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
注塑加工廠家在生產中,對改性尼龍材料有很強的吸濕性,加工前需充分干燥,可在80~90℃熱風中循環干燥至含水量不超過0.3%為止,并應防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應避免溶體溫度過高,并應避免在料筒內滯留時間過長。流動性極好,溢邊值為0.02mm,左
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相
模具制造,注塑模具,模具定制,注塑加工,注塑生產,注塑廠,塑料開模,塑料定制,塑料外殼定制,注塑塑料件,注塑加工廠,塑料加工廠,塑料制品廠,塑料模具廠,模具加工廠,注塑模具廠
關鍵詞