我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
雙色注塑模的設計要點
1、成型部分
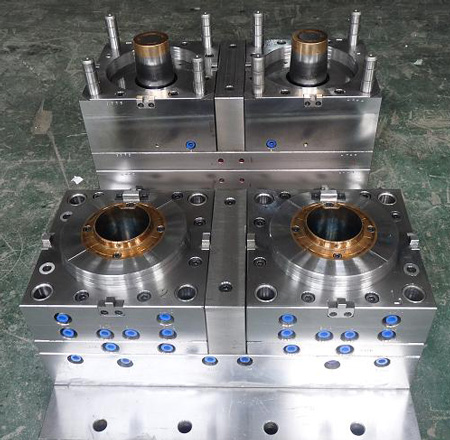
雙色注塑模的成型部分與一般注塑模基本相同,不同的是要考慮兩個位置上注塑模的凸模一致,凹模應與兩個凸模配合良好。一般這種成型的塑件較小。
2、脫模機構
由于雙色塑件只有在經過二次注射后才能脫模,所以,在一次注射裝置上的脫模機構將不起作用。對于水平回轉的注塑機,脫模頂出可用注塑機的頂出機構,而對垂直回轉的注塑機,則無法利用注塑機的頂出脫模機構,則可在回轉臺上設置液壓頂出脫模機構。
3、澆注系統
由于是雙色注塑,澆注系統分一次注射的澆注系統和二次注射的澆注系統,它們分別來自兩個注塑裝置。
4、模體
注塑加工廠由于雙色注塑的成型方式較特殊,需要互相配合和協調,因此兩副模具導向裝置的尺寸、精度要一致。對于水平回轉的注塑機,模具的閉合高度要一致,兩副模具的中心應在同一回轉半徑上,且相差180。;而對于垂直回轉的注塑機,兩副模具要在同一條軸線上。
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不
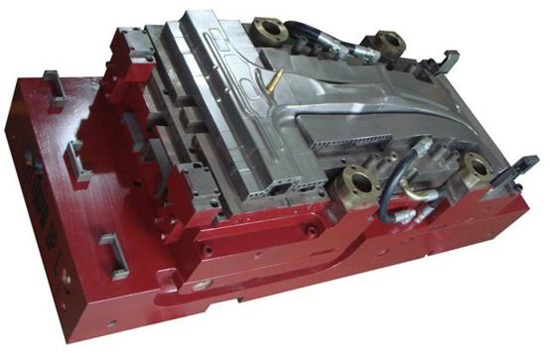
模具加工工藝規程的內容要求1)模具或零件的名稱、圖號、材料、加工數量和技術要求等標題欄;2)毛坯尺寸和供貨狀態;3)工藝定位基準;4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設備的配置;5)各工序的工時定額;6)確定裝配基準裝配順序、方法和要求;7)確定試模要求和驗收標準。
塑料加工看生產什么材料,有些材料中大多含有很多種添加劑,加工過程中多少會有一些揮發或分解,還是有毒的,如果是綠色的材料應該就沒什么問題了。1、注塑:注塑是一種工業產品生產造型的方法。產品通常使用橡膠注塑和塑料注塑。注塑還可分注塑成型模壓法和壓鑄法。注射成型機(簡稱注射機或注塑機)是
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯系我廠,價格和實力都是值得的。
熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典