我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。
?物理原因
? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典型的是型芯周圍的熔流或使用多澆口的制品。在細流再次相遇的地方,塑料制品表面會形成熔接縫和料流線。熔料周圍的型芯越大或澆口間的流道越長,成的熔接縫就越明顯。細小的熔接縫不會影響制品的強度。
? 然而,流程很長或溫度和壓力不足的地方,充模不滿會造成明顯的凹槽。原因主要是流體前端未均勻熔合產生弱光點。聚合物內加入顏料的地方可能會產生斑點,這是因為在取向上有明顯的差異。澆口的數量和接縫的數量和位置。流體前鋒相遇時的角度越小,熔接縫越明顯。
? 大多數情況下,
工藝調試不可能完全避免熔接縫或料流線。所能做到的是降低其亮度,或將它們移到不顯眼或完全看不見的地方
?注射速度太低增加注射速度
?熔料溫度太低提高料筒溫度?
?模具表面溫度太低增加模具溫度
?保壓太低增加保壓,盡早進行保壓切換
?
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍
塑料加工時塑料制品填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態。材料流動末端出現部分不完整現象或一模出多穴產 品中有一部分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足這種缺陷在大尺寸產品
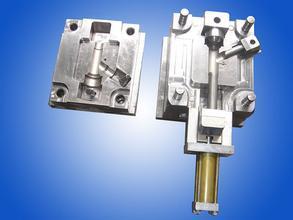
塑料首先在注射機底加熱料筒內受熱熔融,然后在注射機的螺桿或柱塞推動下,經注射機噴嘴和模具的澆注系統進入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結構通常由成型部件、澆注系統、導向部件、推出機構、調溫系統、排氣系統、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質主要為碳素結構鋼、碳素
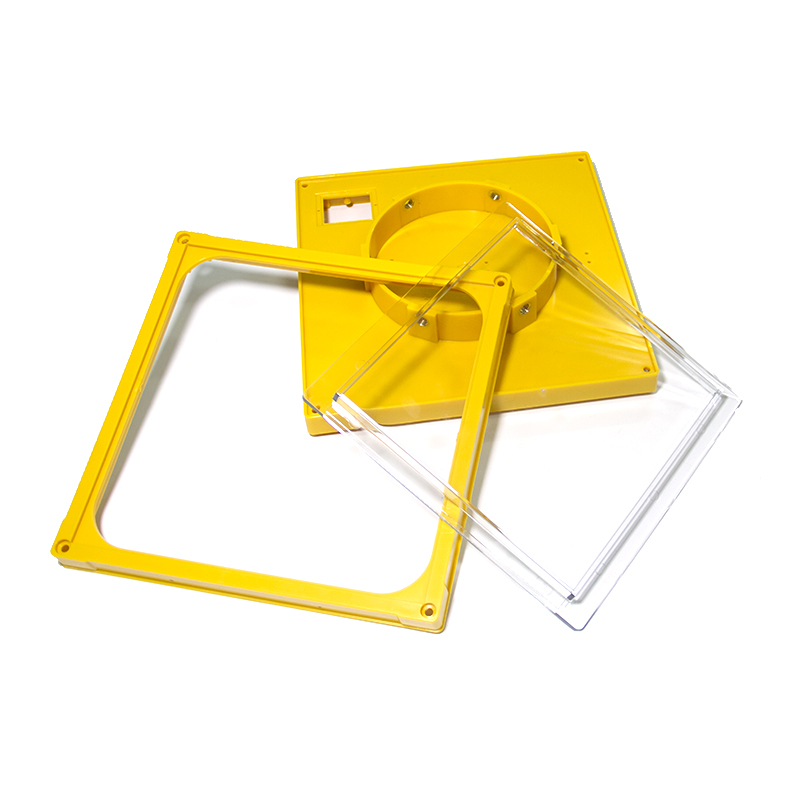
注塑成型是一門工程技術,它所涉及的內容是將塑料轉變為有用并能保持原有性能的制品。開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。 1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明