我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
材料:
1、清潔生產設備,防止產生雜質。
2、充分干燥材料。
3、使用不加再生料的純原料。
塑料模具:
1、加大澆口。
2、調整模具溫度。
注塑工藝:
1、增加熔融料背壓,排出料筒內的氣體。
2、拆下料斗進行檢查與疏通。
3、延長注射時間。
4、延長保壓時間,加大保壓壓力。
注塑機:
1、更換注塑機配件。
2、檢測設備的穩定性。
3、調大鎖模力或更換大噸位的注塑機。
一、產品設計:產品的厚度與長度不成比列,材料無法流動到產品的末端,形狀結構復雜,筋位多、深,都會造成注射壓力損失大及容易困氣;二、原材料:材料流動性差,冷料雜質阻塞流道,三、注塑模具:澆注系統設計不合理;模具排氣不良,模具溫度太低,四、注塑工藝:熔料的溫度太低,噴嘴的溫度太低,注射壓力或保壓壓力不足,
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不
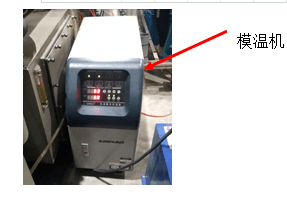
加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。(5)適
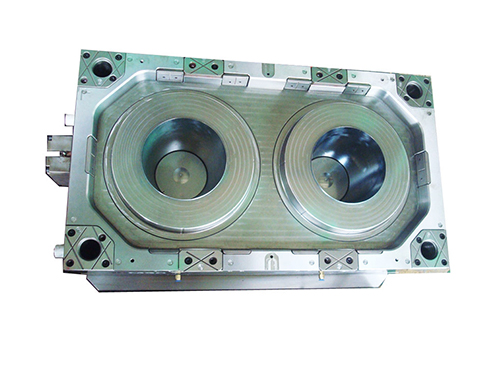
1.塑料模具加工過程中,溫度可分為:干燥溫度、物料溫度、模具的溫度、這些都是一些至關重要的因素。 2.速度:塑料模具加工過程中,注塑模具速度、熔料溫度、送退速度、開合模速度、頂針前進后退速度。 3.壓力:射壓、保壓、背壓、鎖模壓力、模具保護壓力、頂出壓力。 4.時間:
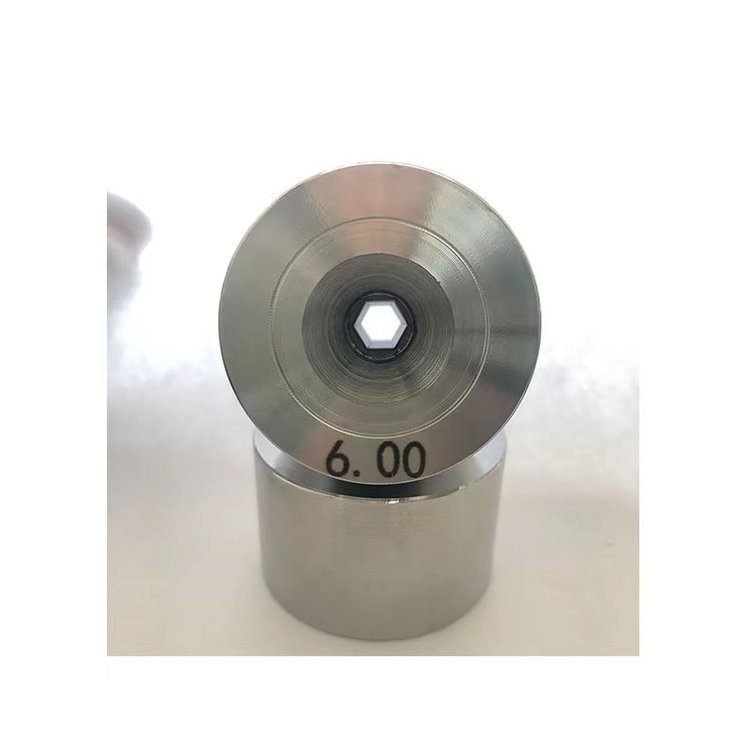
隨著異型拉絲模具使用率越來越普遍,它的的質量也是越來越高,由于它的特性優勢被大家普遍使用,為了大家可以更好的應用,下面咱們一起了解下異型拉絲模具正確的使用方法有哪些吧。為了保證高品質的絲材,有效地控制模具的使用成本,在使用異型拉絲模具具時,應保證拉絲設備的運行平穩,各拉絲鼓輪、過線導輪應光滑、靈