我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
①塑料模具腔內(nèi)粗糙,光潔度差
②塑料加工內(nèi)含有水分或揮發(fā)物過多,或塑料顏料分解變質(zhì)
③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污
⑤使用脫模劑過量或選用不當(dāng)
⑥融料在模腔內(nèi)與腔壁沒完全接觸
⑦注射速度慢,壓力低
⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損
⑨料粒大小不均,或混入不相溶料產(chǎn)生色澤不均、銀絲等
解決辦法:
①注塑加工廠再次對模具型腔進(jìn)行拋光作業(yè)
②干燥塑料原料,合理使用回收料,防止雜質(zhì)摻入
③檢查下料口情況以及塑膠料塑化情況,再調(diào)節(jié)參數(shù)
④清潔和修理漏水裂痕或防止水汽在壁面凝結(jié),擦凈油污
⑤正確選用少量的脫模劑,清潔工模
⑥可通過加大射膠壓力、提高模溫、增加供料來改善
⑦增大射膠壓力和速度設(shè)定,增加熔膠溫度,增加背壓
⑧修改模具斜度,合理選用頂針參數(shù),操作時精心作業(yè)
⑨混料時注意料粒大小要均勻,防止其他料誤入
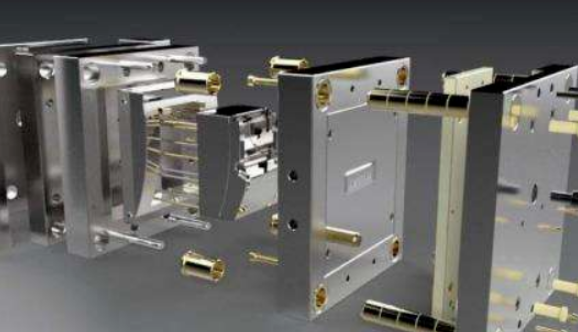
模具設(shè)計和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計效果和模具制造質(zhì)量,而塑料模具設(shè)計又以正確的塑料制品設(shè)計為基礎(chǔ)。塑料模具設(shè)計要考慮的結(jié)構(gòu)要素有:1.分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方
現(xiàn)象:物料溢邊、射嘴滴膠等這類缺陷。原因:料筒與射嘴的溫度設(shè)定不當(dāng),射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動性太好,射嘴溫度太高而產(chǎn)生漏膠溢料現(xiàn)象。 注塑成型產(chǎn)品缺陷是造成產(chǎn)品質(zhì)量不合格的根源,產(chǎn)品缺陷又和注塑操作員、注塑維修工的技術(shù)水平有關(guān)。保證產(chǎn)品
原材料:塑料材料中有雜質(zhì),而雜質(zhì)的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過大。塑料質(zhì)量不穩(wěn)定( 有添加回收料)。塑料模具:澆口太小,導(dǎo)致無法完全填充模具型腔。模具溫度不均勻或者偏低。注塑工藝:塑料注塑熔融塑料的背壓不足,導(dǎo)致材料內(nèi)有氣體,移動同樣多的距離,重量
關(guān)于塑料模具的制作標(biāo)準(zhǔn)分析
為提高模具品質(zhì)檔次,最大限度減少模具質(zhì)量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進(jìn)行總結(jié)、歸納,并建立標(biāo)準(zhǔn),按要求執(zhí)行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導(dǎo)柱導(dǎo)套要加工排氣槽,以防導(dǎo)柱導(dǎo)套拉傷。3.模具上不得有尖角,需要倒角處理
塑料制品開裂在材料方面的原因:(1)再生料含量太高,造成制件強(qiáng)度過低。(2)濕度過大,造成一些塑料與水汽發(fā)生化學(xué)反應(yīng),降低強(qiáng)度而出現(xiàn)頂出開裂。(3)注塑加工廠注意這個材料本身不適宜正在加工的環(huán)境或質(zhì)量欠佳,受到污染都會造成開裂。