我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
填充階段
塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。
高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯加熱影響也會使固化層厚度變薄。因此在流動控制階段,填充行為往往取決于待填充的體積大小。即在流動控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風。
低速填充。熱傳導控制低速填充時,剪切率較低,局部粘度較高,流動阻力較大。注塑加工由于熱塑料補充速率較慢,流動較為緩慢,使熱傳導效應較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現象,固化層厚度較厚,又進一步增加壁部較薄處的流動阻力。
由于噴泉流動的原因,在流動波前面的塑料高分子鏈排向幾乎平行流動波前。因此兩股塑料熔膠在交匯時,接觸面的高分子鏈互相平行;加上兩股熔膠性質各異(在模腔中滯留時間不同,溫度、壓力也不同),造成熔膠交匯區域在微觀上結構強度較差。在光線下將零件擺放適當的角度用肉眼觀察,可以發現有明顯的接合線產生,這就是熔接痕的形成機理。熔接痕不僅影響塑件外觀,同時由于微觀結構的松散,易造成應力集中,從而使得該部分的強度降低而發生斷裂。
一般而言,在高溫區產生熔接的熔接痕強度較佳,因為高溫情形下,高分子鏈活動性較佳,可以互相穿透纏繞,此外高溫度區域兩股熔體的溫度較為接近,熔體的熱性質幾乎相同,增加了熔接區域的強度;反之在低溫區域,熔接強度較差。
①塑料中含有水分或有雜質混入;②澆口尺寸過小、形狀不好或位置不好;③塑料模具表面不光潔,有水分或油污;④塑料溫度低,或模溫低;⑤料溫高或澆注系統剪切作用大,塑料分解;⑥融料與模具表面接觸不良或模具排氣不良;⑦潤滑劑不當或用量過多;⑧塑料塑化不良,結晶性料冷卻不良、不均或制品壁厚不均;⑨注塑加工廠家注
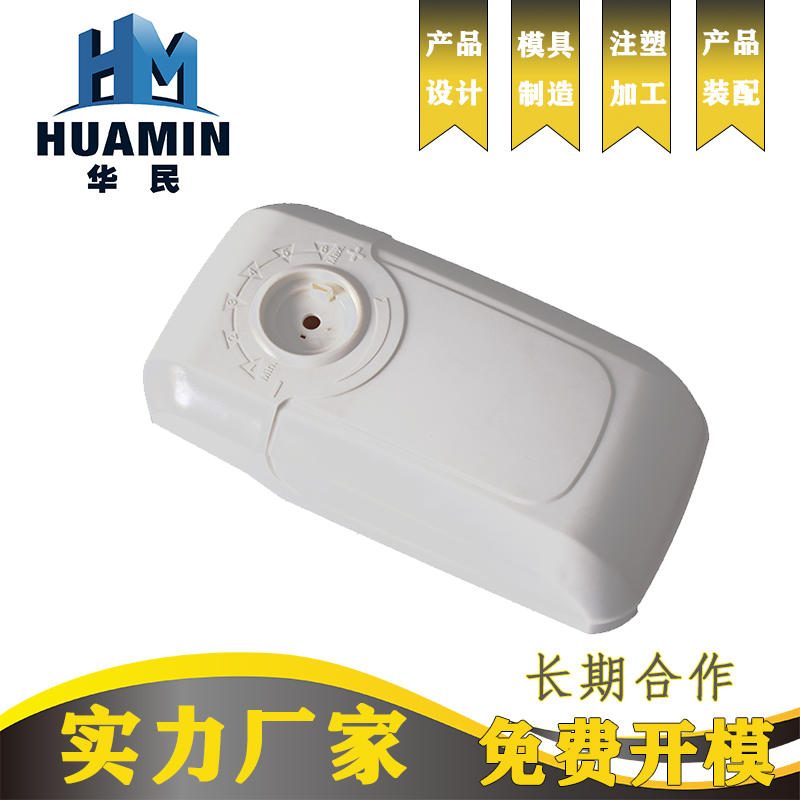
塑料制品加工想要到達創意的效果,總結了以下必不可少的四大方案:一:獨立牌號,便于顧客影象。一個好的牌號的設計是至關緊張的,在設計的時候需求這個要素才行,才能起到不錯的效果。二:材質好,適用性強。在塑料制品加工設計的時候,需求的一個要素是其使用的材質,以及其適用性質,只有材質好、適用性強的包裝制品加工
1. 重量輕。由于其密度只有一般模具鋼的36%,故運動慣性比較低,在生產過程中加,減速度均比較容易,能減低機器及模具的損耗。2. 機械加工容易及尺寸穩定性高。其切削速度比一般模具鋼快6倍以上,故大量減低模具加工時間,令模具可更快進行生產。3. 卓越的熱傳導率。其熱傳
比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:1、核心料可以使用低黏度的材料來降低射出壓力。2、從環保的考慮,核心料可以使用回收的二次料。3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料
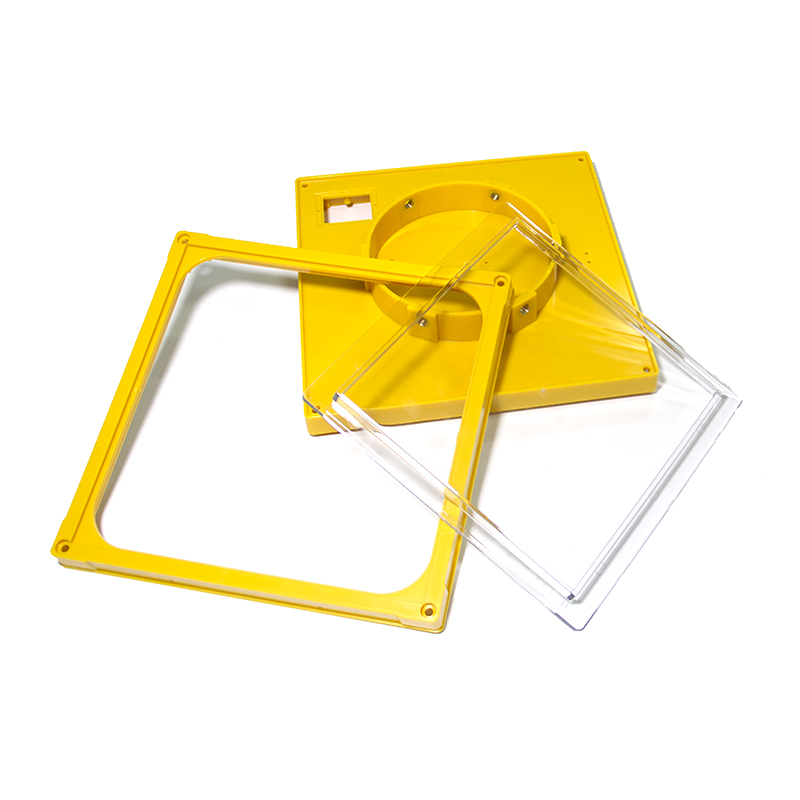
塑料產品基本驗收方法的制定:塑料產品的缺陷基本分為以下三種;1、致命缺陷:與安全有關的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以注塑加工,對于塑料產品來說,前期的結構設計盡量不要存在銳角,材料的選擇要考慮環保,安全性能測試是至關重要的一一步。2、嚴重缺陷:與產品安全無關、與產品功能有